Dans une cuve, une tuyauterie ou un instrument médical, la résistance de l’acier inoxydable dépend aussi de l’état de sa surface. La passivation élimine certains contaminants et favorise la reconstitution de la couche passive qui freine la corrosion. Le choix du traitement chimique, du produit et des contrôles doit toutefois tenir compte de l’alliage, de la géométrie des pièces et de leur usage.
L’article en bref
La passivation aide l’acier inoxydable à conserver sa résistance à la corrosion, à condition de préparer correctement les surfaces et de choisir une méthode adaptée. Voici les repères pour comprendre les produits, les étapes et les vérifications utiles.
- Principe : Retirer le fer libre pour favoriser la couche passive protectrice.
- Méthodes : Comparer acide nitrique, acide citrique et procédés électrochimiques.
- Préparation : Nettoyer, décaper si nécessaire, rincer et sécher soigneusement.
- Contrôle : Vérifier le résultat selon l’alliage et les exigences d’usage.
La protection anticorrosion commence par une surface propre et un procédé correctement maîtrisé.
Passivation des aciers : comment se forme la couche protectrice
La passivation concerne surtout l’acier inoxydable. Le chrome présent dans l’alliage réagit avec l’oxygène et forme à la surface un film très mince, riche en oxydes de chrome : la couche passive. Elle ralentit la corrosion en limitant les échanges entre le métal et son environnement.
Ce film se reconstitue naturellement lorsque la surface est exposée à un milieu favorable, notamment à l’air. Mais des particules de fer libre, des résidus d’usinage ou des contaminations croisées par des outils en acier ordinaire peuvent compromettre cette protection. La passivation vise à éliminer ces contaminants et à favoriser le retour à un état de surface résistant.
Une nuance importante : ce traitement ne transforme pas un acier ordinaire en acier inoxydable et ne rend pas une pièce invulnérable. Les chlorures, les crevasses, une finition inadaptée ou un mauvais choix d’alliage peuvent toujours entraîner des attaques localisées.
Passivation et corrosion : ce que le traitement peut réellement améliorer
Dans un atelier qui fabrique des cuves alimentaires, par exemple, une trace de fer déposée lors du meulage peut rouiller alors que la pièce est en acier inoxydable. Le problème vient alors de la contamination de surface, et non nécessairement de la nuance elle-même. Une préparation adaptée, suivie d’une passivation maîtrisée, peut rétablir une surface plus homogène.
La couche passive demeure toutefois extrêmement fine. La passivation n’est donc ni un revêtement épais ni une réparation d’une rayure profonde ou d’une soudure mal exécutée : la géométrie, la propreté et la finition de la pièce comptent tout autant.
Comprendre le mécanisme permet de choisir un traitement réaliste : la passivation améliore l’état de surface, mais elle ne remplace ni une conception adaptée ni un entretien cohérent.
Étapes du traitement chimique : nettoyage, décapage et rinçage
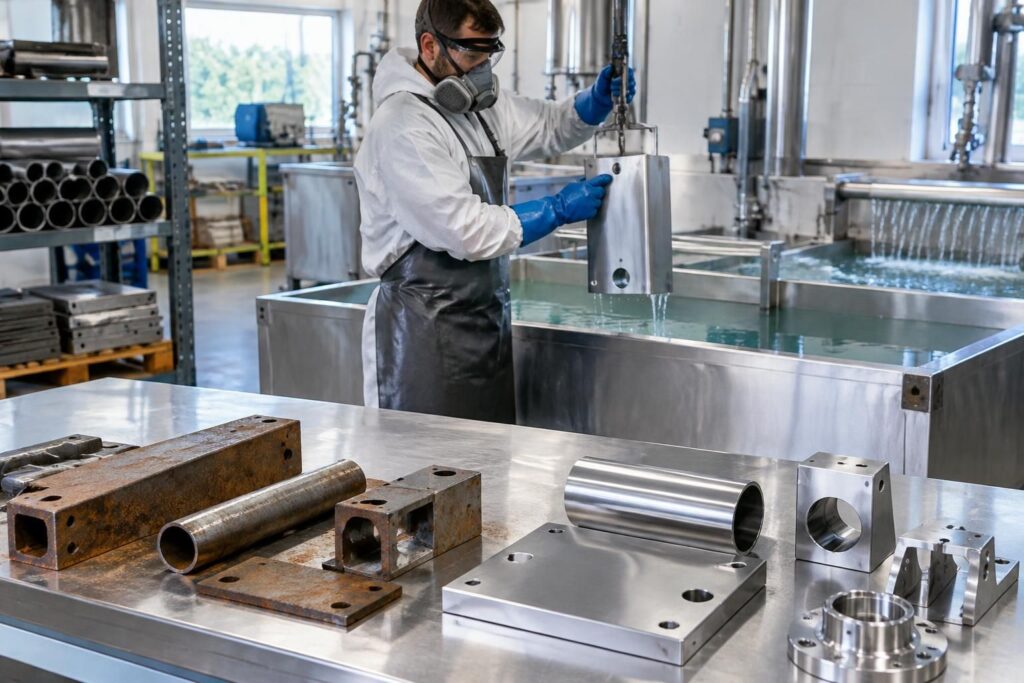
Un bain de passivation ne compense pas une pièce grasse ou couverte de calamine. Avant le traitement chimique, il faut identifier les contaminants, la nuance d’acier, les opérations subies et les exigences de propreté. Les consignes du fabricant du produit et la procédure applicable au secteur déterminent ensuite les paramètres de travail.
- Nettoyer et dégraisser : retirer huiles, graisses et salissures avec un détergent ou un produit compatible avec l’alliage.
- Décaper si nécessaire : éliminer les oxydes de soudage et les couches altérées. Le décapage est une opération distincte, souvent plus agressive, qui doit être choisie selon l’état de la pièce.
- Rincer : évacuer soigneusement les résidus de nettoyage ou de décapage avant la passivation.
- Appliquer le traitement : utiliser un bain, une pâte ou une solution selon la taille et la forme de la pièce, en respectant les paramètres prévus.
- Rincer de nouveau et sécher : enlever les résidus de traitement et éviter les dépôts laissés par l’eau.
- Contrôler : vérifier l’aspect et, selon les exigences, réaliser un essai adapté à la spécification retenue.
Les temps, températures et concentrations ne se choisissent pas au jugé : ils dépendent du produit, de l’alliage et du procédé validé. Une petite pièce plongée dans un bain et une tuyauterie traitée sur site ne se pilotent pas de la même façon.
Pourquoi le décapage n’est pas toujours nécessaire
Une surface propre, sans oxydes de soudage ni coloration thermique, peut parfois être passivée sans décapage préalable. À l’inverse, une pièce fortement oxydée ou contaminée peut nécessiter une étape spécifique avant le bain. Mélanger ces deux opérations ou en omettre une sans diagnostic risque de laisser des défauts ou d’attaquer inutilement le métal.
Dans tous les cas, les produits acides exigent des moyens de protection, une ventilation et une gestion des effluents conformes aux règles du site. Une fiche technique et une fiche de données de sécurité sont des documents de travail, pas de simples formalités.
Acide nitrique, acide citrique ou méthode électrochimique
Le produit se choisit en fonction de la nuance d’acier, de la contamination, de la géométrie et des contraintes de sécurité ou d’environnement. L’acide nitrique et l’acide citrique sont deux solutions courantes, mais aucune ne constitue un choix universel. La passivation électrochimique répond à d’autres besoins et demande un équipement adapté.
| Méthode | Atouts | Points de vigilance |
|---|---|---|
| Acide nitrique | Procédé largement documenté pour la passivation de nombreux aciers inoxydables. | Produit corrosif et exigences strictes de sécurité et de traitement des effluents. |
| Acide citrique | Alternative sans nitrate, appréciée lorsque la réduction de certains impacts chimiques est recherchée. | Résultat dépendant de l’alliage, de la préparation et des paramètres prescrits. |
| Procédé électrochimique | Contrôle ciblé possible, notamment pour des pièces ou zones difficiles à traiter par immersion. | Matériel, réglages et compétences spécifiques nécessaires. |
L’acide citrique peut convenir à de nombreuses applications, mais il ne suffit pas de remplacer un produit par un autre en conservant automatiquement la même procédure. Il faut vérifier la compatibilité avec le matériau, la contamination visée et les critères de contrôle attendus.
Le rôle d’un inhibiteur de corrosion
Un inhibiteur de corrosion est une substance qui ralentit certaines réactions corrosives dans un milieu donné. Il peut entrer dans la formulation de produits de nettoyage ou de traitement, mais il ne remplace pas à lui seul la passivation et n’est pas une garantie contre tous les mécanismes d’attaque.
Pour une ligne de production, le choix d’un produit doit aussi prendre en compte les résidus possibles, le rinçage et les exigences de l’usage final. Dans les secteurs alimentaires ou pharmaceutiques, les procédures validées par l’exploitant priment sur une simple promesse figurant sur un emballage.
Le meilleur procédé est celui qui répond aux exigences réelles de la pièce et peut être répété avec des paramètres contrôlés.
Protection anticorrosion : avantages et limites en atelier
Une surface correctement préparée et passivée peut mieux résister à la corrosion liée aux contaminants de fabrication. Dans les équipements de transformation alimentaire, par exemple, la maîtrise de la surface facilite les opérations de nettoyage et contribue à limiter les risques de contamination provenant de particules métalliques.
- Résistance de surface : le traitement favorise la reconstitution du film passif sur les aciers inoxydables adaptés.
- Entretien : une surface propre et correctement finie est plus simple à inspecter et à nettoyer.
- Fiabilité : une procédure définie réduit les risques liés aux contaminations laissées par l’usinage ou le soudage.
- Maîtrise des coûts : prévenir les défauts évitables peut limiter réparations, remplacements et arrêts d’équipement.
Ces bénéfices dépendent de l’ensemble du procédé. La passivation ne corrige pas une nuance mal choisie, une finition trop rugueuse, une conception qui retient les liquides ou un nettoyage d’exploitation inadapté.
Des applications qui exigent des niveaux de contrôle différents
Les cuves, tuyauteries et équipements de transformation agroalimentaire nécessitent des surfaces compatibles avec les produits et les cycles de nettoyage utilisés. En pharmacie, la maîtrise de la contamination et la documentation du procédé occupent une place centrale. Dans l’aéronautique ou l’industrie chimique, les exigences portent aussi sur la fiabilité des composants dans des environnements particulièrement contraignants.
La passivation intervient également sur des instruments médicaux et certaines pièces marines, mais elle ne dispense jamais de vérifier la compatibilité entre l’alliage et son milieu. Un inox résistant dans une installation peut se comporter différemment en présence de chlorures concentrés ou de zones stagnantes.
Normes et contrôles pour valider la passivation des aciers
Les spécifications applicables dépendent du secteur, du type de pièce et du contrat. ASTM A967/A967M décrit des traitements chimiques et des méthodes d’évaluation de pièces en acier inoxydable. Dans le domaine aérospatial, AMS 2700 encadre des exigences de passivation. Pour les fixations en acier inoxydable résistant à la corrosion, ISO 16048 porte sur la passivation et les méthodes d’essai correspondantes.
Ces références ne doivent pas être citées comme si elles s’appliquaient à toutes les pièces ou à tous les secteurs. Il convient de vérifier l’édition en vigueur, le champ d’application et les exigences spécifiques du donneur d’ordre avant de définir une procédure.
Quels contrôles prévoir après le traitement
Un examen visuel peut révéler des traces, des taches ou une attaque irrégulière, mais il ne suffit pas toujours à démontrer l’efficacité du procédé. Selon la spécification retenue, des essais de détection du fer libre ou des évaluations de résistance à la corrosion peuvent être nécessaires. Les résultats doivent être interprétés avec les critères prévus pour la nuance et l’application.
Un atelier fictif qui traite des raccords inox peut, par exemple, consigner la nuance, le lot de produit, les paramètres du bain, les rinçages et le résultat des contrôles. Cette traçabilité aide à comprendre un défaut et à reproduire un traitement satisfaisant.
Entretien des surfaces passivées et prévention de la corrosion
Une surface passivée ne réclame pas nécessairement un retraitement à calendrier fixe. La fréquence dépend de l’environnement, des produits de nettoyage, des dommages mécaniques et des résultats d’inspection. Après une opération d’usinage ou une réparation par soudage, une nouvelle évaluation permet de déterminer si une préparation et une passivation sont requises.
Pour prolonger la protection anticorrosion, il est utile d’éviter les outils ayant servi sur de l’acier au carbone, de retirer rapidement les dépôts et de choisir des produits de nettoyage compatibles avec la nuance. Une tache de rouille doit être examinée : elle peut signaler une contamination superficielle, mais aussi un problème de conception ou une attaque plus profonde.
La maintenance préventive fonctionne donc mieux lorsqu’elle associe inspection, nettoyage et diagnostic, plutôt qu’une répétition automatique du bain. Une bonne passivation commence par la qualité de la surface et se confirme par un contrôle adapté à son usage.
La passivation convient-elle à tous les aciers ?
Elle concerne principalement les aciers inoxydables capables de former une couche passive riche en chrome. Elle ne transforme pas un acier au carbone en acier inoxydable ; le matériau et son état doivent être identifiés avant traitement.
Quelle différence entre décapage et passivation ?
Le décapage retire notamment les oxydes et certaines couches altérées. La passivation élimine les contaminants de surface, en particulier le fer libre, et favorise le rétablissement du film passif. Selon l’état de la pièce, les deux étapes peuvent être nécessaires, mais elles ne sont pas interchangeables.
L’acide citrique est-il toujours préférable à l’acide nitrique ?
Non. L’acide citrique peut être une alternative pertinente, mais le choix dépend de l’alliage, de la contamination, de la procédure validée et des résultats recherchés. Les paramètres doivent suivre les prescriptions applicables au produit et à la pièce.
Comment vérifier l’efficacité d’une passivation ?
Le contrôle dépend de la spécification et de l’usage : inspection visuelle, essais de détection du fer libre ou tests de résistance à la corrosion peuvent être prévus. Un examen visuel seul ne suffit pas toujours à valider le traitement.